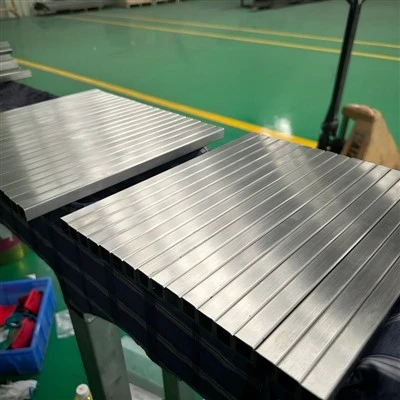
Neļaujiet nepareizai 316 šķidruma dzesēšanas caurules izliekumam sabojāt jūsu šķidruma dinamiku
A 316 šķidruma dzesēšanas caurulekas atstāj lieci ar saburzītu iekšējo sienu vai saplacinātu ovālu šķērsgriezumu-, par sevi nepaziņo. Tas tiek piegādāts tīrs, lieliski izskatās kastē un atklāj bojājumus tikai tad, kad dzesēšanas šķidruma cilpa ir karsta. Šis ir atteices režīms, ko lielākā daļa pircēju nekad nepārbauda, vai nav -, un tas sākas 316. šķidruma dzesēšanas caurules līkumā.

Kāds slikts316 Šķidruma dzesēšanas cauruleBend faktiski jums maksā
Liekumā šķidruma dinamika tiek pārbaudīta vissmagāk. Dzesēšanas šķidruma iekļūšana līknē paātrinās ārējā sienā un palēninās uz iekšējās sienas. Ja līkuma ģeometrija ir nepareiza, šī ātruma starpība pārvēršas turbulencē, iesprostotā gaisā un karstajos punktos, kurus jūsu termiskais modelis nekad nav paredzējis.
Uz nepareizi saliektas 316 šķidruma dzesēšanas caurules atkārtoti parādās trīs atteices signāli:
- Iekšējās-sienas burzīšanāspalielina lokālo nelīdzenumu, un turbulentā plūsma veicina spiediena kritumu virs projektētā punkta, kuram bija paredzēts jūsu sūknis.
- Ovalitāte līkumāsamazina efektīvo plūsmas laukumu, tāpēc dzesēšanas šķidruma ātrums pie aukstuma plāksnes nokrītas zem sliekšņa, kas nepieciešams siltuma aizvadīšanai.
- Sienu retināšana ārējā rādiusāno pārmērīgas -izstiepšanas atstāj plānāku posmu nekā taisnā skrējienā - tieši tajā vietā, kur sākas hlorīda veidošanās glikola dzesēšanas šķidrumā.
Ja kāds no šiem izklausās pazīstami, šī ir problēma, ko precīzi{0}}noliek 316 šķidruma dzesēšanas caurule, kas ir izstrādāta, lai to noņemtu no avota.
Kāpēc316 Šķidruma dzesēšanas cauruleLiekšana ir inženierijas lēmums, nevis izgatavošanas uzdevums
Materiāls, ko izvēlējāties tiešajam braucienam, nav viss stāsts. Molibdēns un zema-oglekļa ķīmiskā viela 316 l iztur pret bedrēm hlorīdu-saturošā glikolā, bet izliekums, kas padara ārējo sienu plānāku vai saburzīs iekšējo virsmu, pārspēj šo sakausējuma priekšrocības lokāli. Šķidruma veiktspēja dzīvo vai mirst pie līknes.
Lūk, kas atdala kontrolētu locīšanu no parastās caurules liekšanas dzesēšanas šķidruma apkalpošanai:
- Stieņa balsts caurules iekšpusēsaglabā iekšējo sienu gludu un notur ovālu cauri lokam, tāpēc plūsmas ceļš paliek apaļš vietās, kur ātrums sasniedz maksimumu.
- Sienas{0}}biezuma izsekošana pāri līkumamapstiprina, ka ārējais rādiuss nesamazinās zem spiediena robežas -, kas pārbaudīts saskaņā ar ASTM A312 izmēru ierobežojumiem taisnā skrējienā, ar lieces ģeometriju, kas atbilst tam pašam standartam.
- Orbitālā metināšana līkumā-līdz-savienojuma savienojumam, kas tiek pārvaldīts saskaņā ar ISO 3834, saglabā metināšanas konsistenci, ja noplūde varētu nojaukt visu plauktu.
Viena atšķirība, pie kuras ir vērts apstāties: neliela redzama grumbiņa bieži vien ir kontūras kļūdas gals, kuru jūs nevarat redzēt. Gan raupjums, gan ovitāte pasliktina siltuma pārnesi, pirms kaut kas vizuāli neizdodas. "Mēs pašlaik jauninām savus AI serveru plauktus, un noplūde ir viena no mūsu lielākajām bažām," mūsu inženieriem sacīja viens datu centra infrastruktūras vadītājs. Liekums, kas saglabā savu ģeometriju, ir pirmā aizsardzības līnija.

Reālās izmaksas a316 Šķidruma dzesēšanas cauruleLiekums, kas neizdodas pēc uzstādīšanas
Apsveriet, kā veidojas izmaksas. Liekums ir neliela daļa no caurules cenas. Nepareizas kļūdas sekas nav.
Neveiksme netiek atklāta uz soliņa. Tas parādās kā lēna spiediena novirze, peļķe zem kolektora vai locītava, kas raud pēc nedēļu ilgas termiskās kustības. Līdz tam laikam sistēma ir instalēta, statīvs ir aizpildīts, un labošana nozīmē cilpas iztukšošanu, savienojumu pārtraukšanu un{2}}montāžas atkārtotu kvalificēšanu.
Šeit partijas konsekvence nosaka jūsu kopējās izmaksas. Piegādātājs, kura parauga līkumi iziet pārbaudi, bet kura ražošanas līkumi novirzās pēc ārējā diametra, sienu biezuma vai liekuma rādiusa, piespiež pārstrādāt jūsu montāžas līnijā. Kā izteicās viens iepirkumu menedžeris: "Lielākās bažas rada nevis paraugu kvalitāte, bet gan tas, vai katra partija spēj uzturēt vienādu standartu."
Kā China Super Tech kontrolē šo risku katrā 316 šķidruma dzesēšanas caurulē:
- Ienākošo materiālu pārbaude- katrs 316 L siltums tiek pārbaudīts ar spektrometru, salīdzinot ar tā dzirnavu sertifikātu, pirms tiek veidota viena caurule.
- Izmēru kontrole, veidojot un liekot- ārējais diametrs, sienas biezums un lieces ģeometrija tiek mērīta pret zīmēšanas pielaidi, nevis ar aci.
- Iekšējās virsmas apstrāde- pulēšana, kodināšana un pasivēšana samazina iekšējo raupjumu līdz Ra ir mazāks par 0,4 μm vai vienāds ar to, tāpēc izliekums nekļūtu par daļiņu slazdu.
- 100% noplūdes pārbaude pirms nosūtīšanas- katrai saliektai caurulei tiek veikta spiediena un noplūdes pārbaude, tāpēc raudošs savienojums nekad nesasniedz jūsu vietni.
Materiālu un pārbaudes ieraksti tiek nosūtīti kopā ar sūtījumu, kas saīsina piegādātāja auditu, un daudzi pircēji iestrēgst. ISO 9001 sertificētajam piegādātājam ir jāiesniedz gan produkts, gan visa kvalitātes dokumentācija, lai to pierādītu.
Kā norādīt a316 Šķidruma dzesēšanas cauruleLiekties tā, lai tā saglabātu savu ģeometriju
Jums nav jākļūst par cauruļu{0}}locīšanas speciālistu. Jums skaidri jānorāda četras lietas un jāapliecina, ka jūsu piegādātājs var tās paturēt.
| Specifikācija | Ko kontrolēt | Kāpēc tas aizsargā jūsu cilpu |
| Liekuma rādiuss (CLR) | Minimālais viduslīnijas rādiuss jūsu OD | Pārāk stingrs rādiuss liek sienai retināt ārējo loku |
| Ovalitāte līkumā | Max % novirze no kārtas | Saglabā efektīvu plūsmas laukumu un dzesēšanas šķidruma ātrumu |
| Sienas biezums pēc lieces | Minimālā noturamā siena ārējā rādiusā | Saglabā jūsu konstrukcijas pieņemto spiediena rezervi |
| Iekšējās virsmas apdare | Ra vērtība līkumā | Novērš turbulenci un daļiņu uzkrāšanos |
Uzlieciet tos uz zīmējuma. Piegādātājs, kurš var kotēt pret visiem četriem, ir locīšanas partneris; tas, kurš citē tikai caurules OD, ir cauruļu pārdevējs.
Mūsu ražošana atbalsta pielāgotas 316 šķidruma dzesēšanas caurules no 10 × 10 mm līdz 80 × 80 mm kvadrātveida sekcijām, 0,5–3,0 mm sienu biezumu un garumu līdz 6000 mm, ar liektām caurulēm un kolektoriem, kas izgatavoti pēc rasējuma. Ar 12 000 tonnu gada jaudu lielas saliektas{11}}caurules pasūtāmas paralēlās ražošanas līnijās, nepalielinot izpildes laiku no 7 dienām uz 21 dienas rindu.
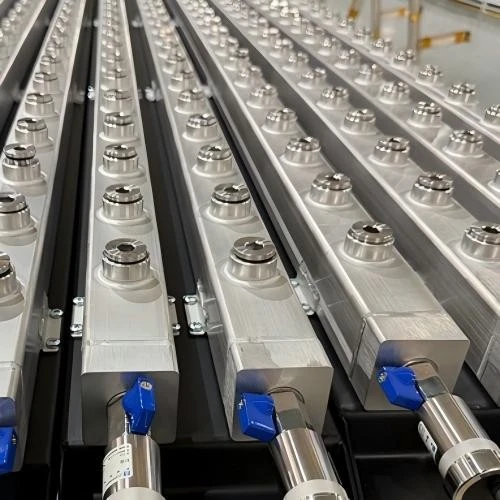
Izvēloties a316 Šķidruma dzesēšanas cauruleUzticamu līkumu piegādātājs
Liekšanas kvalitāte ir ražošanas{0}}iespējas, nevis cenu jautājums. Trīs čeki atdala abus.
Vispirms jautājiet, kurš veic liekšanu. Mājas -formēšana un locīšana zem viena jumta novērš koordinācijas plaisu, kurā piegādātājs vaino ārēju liecēju un nevienam nepieder ģeometrija. China Super Tech veic materiālu pārbaudi, formēšanu, liekšanu, metināšanu, virsmas apstrādi un galīgo pārbaudi mājā-.
Otrkārt, jautājiet, kā tiek pārbaudīta metināšanas un lieces kvalitāte. Liekšana un metināšana ir divi procesa posmi, kuros rodas dzesēšanas šķidruma noplūdes. ISO 3834 metināšanas vadība un 100% noplūdes pārbaude pirms sūtījuma aizvērtās.
Treškārt, pirms cenas prasīšanas pieprasiet dokumentāciju. Saskaņā ar ISO 9001 materiālu sertifikāti, izmēru ieraksti un noplūdes{2}}pārbaudes rezultāti ir standarta izvadi -, nevis priekšrocībām. Vairāk nekā 11 gadus un 20+ valstis šeit tiek īstenoti projekti, kuriem nepieciešama tīra audita izsekojamība, un tehniskais inženieris atbild uz zīmēšanas jautājumiem 24 stundu laikā.
Praktiski pasākumi, lai nākamajā projektā novērstu neveiksmes
- Uzzīmējiet zīmējumā izliekuma rādiusu, ovāluma ierobežojumu, noturīgās sienas biezumu un iekšējo -virsmu Ra - visus četrus, nevis tikai OD.
- Pirms pilnas darbības apstiprināšanas pieprasiet līkumu paraugus ar izmēru atskaitēm.
- Apstipriniet piegādātāja locījumus un metinājumus mājās-un pārbaudiet viņu norādīto metināšanas procesa kontroli.
- Pieprasiet 100% noplūdes{1}}pārbaudes ierakstus katram sūtījumam, nevis ziņojuma paraugu.
- Saskaņojiet materiālu ar dzesēšanas šķidrumu - 316L glikola un hlorīda-gultņu cilpām; 304 tīram un dejonizētam ūdenim.
Bieži uzdotie jautājumi par 316 šķidruma dzesēšanas cauruļu līkumiem
J: Kas izraisa ovālu vai saburzītu 316 šķidruma dzesēšanas caurules līkumu?
A: Nepietiekams iekšējais serdeņa atbalsts lieces laikā ir parastais iemesls. Bez serdeņa, kas notur iekšējo sienu, caurule sabrūk pret neitrālu asi, radot ovālu un iekšējās -sienas krokošanos. Kontrolēta liece ar serdeņa balstu nodrošina, ka šķērsgriezums ir apaļš- un iekšējā virsma ir gluda cauri lokam, saglabājot plūsmas laukumu un dzesēšanas šķidruma ātrumu pie aukstās plāksnes.
J: Vai locīšana vājina 316 šķidruma dzesēšanas cauruli?
A. Liekšana atšķaida ārējo sienu un var{0}}sacietēt materiālu lokāli. Risks ir pārvaldāms, ja process kontrolē saglabāto sienu biezumu un notur lieces ģeometriju zīmējumā. Pārbaudiet, vai ārējā rādiusā ir saglabāta minimālā siena pret spiediena robežu, un apstipriniet, ka izliekums ir pārbaudīts saskaņā ar zīmējumu - taisnvirziena- ierobežojumus nosaka ASTM A312, un izliekumam ir jābūt līdzvērtīgam integritātei.
J: Vai varat saliekt 316 šķidruma dzesēšanas cauruli līdz manam pielāgotajam rādiusam un garumam?
A: Jā. Izgatavojam izliektas caurules un kolektorus pēc rasējuma, kas atbalsta 10×10 mm līdz 80×80 mm kvadrātveida sekcijas, 0,5–3,0 mm sienu biezumu un garumus līdz 6000 mm. Nosūtiet savu zīmējumu ar lieces rādiusu un ģeometriju, un mūsu inženieru komanda to pārskatīs pirms izgatavošanas un 24 stundu laikā atbildēs uz tehniskajiem jautājumiem.
J: Kā novērst noplūdes līkumā-līdz-savienojuma metinājumam?
A: Metināšana tiek kontrolēta saskaņā ar ISO 3834, izmantojot orbitālās metināšanas tehnoloģiju, lai nodrošinātu konsekventu iespiešanos, un katrs saliekts mezgls pirms nosūtīšanas tiek pārbaudīts 100% noplūdes. Tādējādi tiek aizvērti divi visaugstākie-bīstamības noplūdes punkti dzesēšanas šķidruma cilpā - līkumā un metinātajā savienojumā -, tādējādi defekts tiek noķerts mūsu grīdā, nevis jūsu plauktā.
J: Kādai iekšējās virsmas apdarei vajadzētu būt šķidruma dzesēšanas līkumam?
A: Precīzai dzesēšanai iestatiet iekšējo virsmas raupjumu, kas ir līdz Ra Mazāks vai vienāds ar 0,4 μm. Gludāka lieces virsma samazina daļiņu uzkrāšanos un nodrošina dzesēšanas šķidruma cirkulācijas stabilitāti. Mūsu pulēšanas, kodināšanas un pasivēšanas process sasniedz šo apdari, kas ir vissvarīgākais tajā līknē, kurā plūsma paātrinās un piesārņojums, visticamāk, nogulsnējas.
Salieciet savu 316 šķidruma dzesēšanas cauruli pareizi pirmo reizi
Viens līkums ir maza rindas vienība. Neveiksmīgs līkums ir iztukšota cilpa, atkārtoti-kvalificēta montāža un projekta laika skala, kuru nevar atgūt. Atšķirība starp šiem diviem rezultātiem ir procesa kontrole, kuru varat pārbaudīt.
Nosūtiet mums savu zīmējumu - lieces rādiusu, ovāluma ierobežojumu, balsta sienu un iekšējo-virsmu Ra -, un ražošanas inženieris to pārskatīs un atbildēs 24 stundu laikā. Mēs apstiprināsim iespējamību, piedāvāsim izliekuma ģeometriju un piedāvāsim saliektu 316 šķidruma dzesēšanas cauruli atbilstoši jūsu specifikācijai, iekļaujot materiālu sertifikātus un noplūdes{6}}pārbaudes ierakstus.
Lūdziet līkumu paraugus ar izmēru atskaitēm. Pirms pasūtījuma veikšanas pārbaudiet ģeometriju.